Diepgaande Verkenning van VMC-Spindelfouten: Diagnose, Reparatie en Preventieve Onderhoud voor Stabiele Bewerkingsnauwkeurigheid
News Details
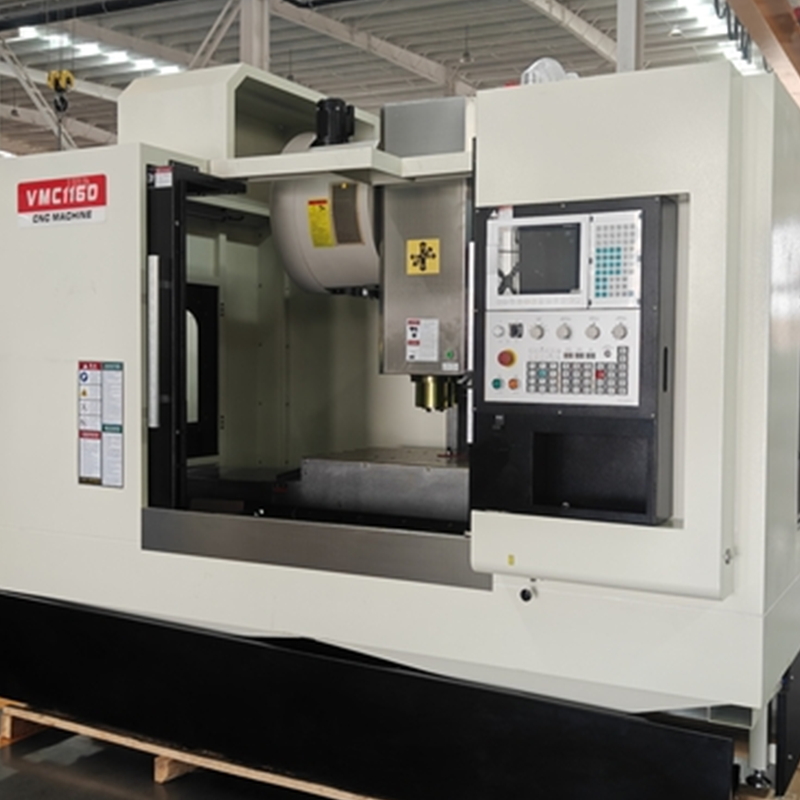
In de moderne precisieproductie speelt het Vertical Machining Center (VMC) een sleutelrol in de dagelijkse productie. Of het nu gaat om ruimtevaart, autodeelnen, medische apparaten of industriële automatisering, bewerkingsnauwkeurigheid en machinebetrouwbaarheid beïnvloeden direct de productkwaliteit en levertijd.
Onder alle machinecomponenten wordt het spindelsysteem vaak de “hart” van het VMC genoemd. Echter, naarmate machines langer draaien en productieomgevingen eiseniger worden, worden spindelfouten zoals abnormaal geluid, oververhitting, slechte oppervlakafwerking en wisselfouten steeds commoner.
Dit artikel biedt een praktische gids voor VMC-spindelfoutdiagnose en preventief onderhoud. Op basis van echte onderhoudscases leggen we common spindelproblemen, hun worteloorzaken, reparatiemethoden en langetermijnpreventiestrategieën uit om fabrikanten te helpen de apparatienstabiliteit te verbeteren en de stilstandstijd te verminderen.
Waarom de gezondheid van de VMC-spindel belangrijk is in precisiebewerking
De spindel beïnvloedt direct:
- Bewerkingsnauwkeurigheid
- Oppervlakafwerkingskwaliteit
- Wear tool
- Productie-efficiëntie
- Apparaatbetrouwbaarheid
Zelfs een kleine spindelprobleem kan leiden tot:
- Cilindriciteitsfouten
- Overmatige radialslag
- Trillingssporen
- Toolklemfout
- Wisselcrash
- Onverwachte machineshutdowns
Daarom zijn vroege diagnose en preventief onderhoud cruciaal voor het handhaven van stabiele CNC-bewerkingsprestaties.
Common VMC-spindelfouten en waarschuwingstekens
Voordat een ernstige spindelfout optreedt, verschijnen er meestal verschillende waarschuwingstekens:
Abnormaal spindelgeluid
Hoogfrequent geluid, slijpgeluiden of trillingen duiden vaak op lagerslijtage of smeringsfout.
Overmatige spindeltemperatuur
Oververhitting kan het gevolg zijn van onvoldoende smering, verlies van voorbelasting of besmette vet.
Slechte bewerkingsnauwkeurigheid
Verhoogde radialslag of onstabiele snijprestaties kunnen wijzen op lagerruimteproblemen of taperslijtage.
Wisselfout
Problemen tijdens automatische wisseling betreffen vaak het trekbarsysteem, de hydraulische versterker of het spindelorïentatiesysteem.
Oppervlakafwerkingsdefecten
Zichtbare trillingssporen of inconsistent afwerkingen kunnen wijzen op spindeltrillingen of onjuiste toolklemkracht.
Het herkennen van deze symptomen op tijd kan ernstige mechanische schade en kostbare stilstandstijd voorkomen.
De verborgen relatie tussen spindellagers en warmte
Een van de commonste spindelfouten betreft lagerschade veroorzaakt door besmetting en verlies van voorbelasting.
Hoe besmette lucht spindellagers beschadigt
In veel fabrieken ontbreken aan de gecomprimeerde lucht systemen adequate filtratie en droging. Tijdens pneumatische spaanblazen kunnen vocht en stof het spindelgebied binnenkomen en zich vermengen met lagervet.
Deze besmetting veroorzaakt:
- Smeringsfout
- Versnelde lagerslijtage
- Fretting op de spindeltaper
- Verhoogde spindeltrillingen
- Thermische instabiliteit
Na verloop van tijd neemt de spindelnauwkeurigheid geleidelijk af.
Mechanische vermoeidheid en verlies van lagerpreload
Een ander groot probleem is vermoeidheid in het spindelklemmechanisme.
Naarmate schijfveren na verloop van tijd zwakker worden, kan de toolhouder niet volledig geklemd worden. Tegelijkertijd neemt de voorbelasting van de voorlager af, waardoor de interne ruimte toeneemt.
Het resultaat is micro-radialslag en onstabiele snijprestaties.
Effectieve reparatielossingen voor lagergerelateerde spindelfouten
Professionele reparatieteams hanteren meestal een complete reparatiestrategie in plaats van alleen beschadigde onderdelen te vervangen.
Typische reparatieprocedures omvatten:
Vervanging van hoogprecisielagers
Nieuwe precisielagers worden geïnstalleerd met zorgvuldig gecontroleerde ruimteinstellingen om de spindelstabiliteit te herstellen.
Herstel van interne taper
Aangepaste lapsgereedschappen helpen de juiste spindeltapercontact te herstellen en de zitting nauwkeurigheid van de toolhouder te verbeteren.
Vervanging van schijfveren
Vervanging van vermoeide veren herstelt de juiste toolklemkracht en vermindert trillingen.
Na juiste reparatie en kalibratie kunnen de spindelradialslag en temperatuurprestaties terugkeren naar bijna fabrieksnormen.
Problemen met pneumatisch-hydraulische versterkers tijdens wisseling
Automatische wisselaars vertrouwen sterk op nauwkeurige timing tussen pneumatische en hydraulische systemen.
Echter, veel VMC-wisselfouten worden veroorzaakt door synchronisatietraagheden.
Waarom trekbarsstalen ballen beschadigd raken
Een common probleem treedt op wanneer de robotarm het tool haalt voordat de trekbar volledig is losgelaten.
Dit gebeurt vaak omdat:
- De pneumatische cilinder eerst beweegt
- De hydraulische versterker iets later reageert
- Het systeem het “klaar”-signaal te vroeg verzendt
Zelfs een kleine timingverschil kan trekbarsstalen ballen doorsnijden of retentieknoppen beschadigen.
Hoe te fixen hydraulische versterkersynchronisatie
De oplossing omvat meestal het herstellen van de reactiesnelheid en stabiliteit van het hydraulische systeem.
Belangrijke onderhoudsacties omvatten:
- Schoonmaken van de versterkercilinder
- Vervanging van verouderde afdichtingen
- Opladen van hydraulische olie
- Correct instellen van luchtdruk
- Inspecteren van oliebesmetting
Het handhaven van stabiele hydraulische druk verbetert de wisselbetrouwbaarheid aanzienlijk.
Elektrische sensorafdaling en spindelorïentatiefouten
Sommige spindelproblemen lijken mechanisch maar komen eigenlijk voort uit elektrische componentafdaling.
Hall-sensorvervorming en wisselimpact
Veel VMC’s gebruiken Hall-effectsensoren voor spindelorïentatie.
Als de sensorbeugel los wordt door trillingen:
- De spindelorïentatiepositie verschuift
- De sleuf is niet langer correct uitgelijnd
- Toolhouders botsen met spindelaandrijftoetsen
Dit kan luidruchtige impactgeluiden veroorzaken en spindelneuscomponenten beschadigen.
Z-asreferentieafdaling tijdens wisseling
Losse nabijheidsswitches kunnen ook de Z-asreferentiepositie verschuiven.
Als resultaat:
- Toolhouders worden op de verkeerde hoogte ingevoerd
- Het spindeltaperoppervlak wordt beschadigd
- Wisselcrash optreden
Aanbevolen reparatie- en preventiemaatregelen
Onderhoudsteams moeten:
- Hall-sensoren heruitlijnen
- Beugelschroeven beveiligen met draadvergrendeling
- Nabijheidsswitches herkalibreren
- Beschadigde aandrijftoetsen vervangen
- Periodieke elektrische inspecties uitvoeren
Deze combinatie van elektrische kalibratie en mechanische versterking kan terugkerende wisselproblemen elimineren.
Opbouwen van een preventief onderhoudsysteem voor VMC-spindels
De beste onderhoudsstrategie is het voorkomen van fouten voordat ze optreden.
Een gestructureerd Preventief Onderhoud (PM)-systeem helpt fabrikanten de reparatiekosten te verminderen en de apparatiedraaitijd te verbeteren.
Verbeteren van gecomprimeerde luchtkwaliteit
Installeren:
- Precisie luchtfilters
- Luchtdrogers
- Vochtseparatoren
Vervang filters regelmatig en drain water uit het systeem om besmetting te voorkomen.
Monitoren van hydraulische en pneumatische systemen
Maak inspectieschema’s voor:
- Hydraulische oliekwaliteit
- Versterkercilinderprestaties
- Luchtdrukstabiliteit
- Afdichtingsconditie
Vroege detectie voorkomt plotselinge fouten.
Uitvoeren van routineele elektrische inspecties
Controleer kritieke componenten regelmatig, inclusief:
- Hall-sensoren
- Nabijheidsswitches
- Spindelorïentatiesystemen
- Kabelverbindingen
Dit helpt parameterafdaling veroorzaakt door langetermijn trillingen te voorkomen.
Spindelprestatiegegevens volgen
Moderne fabrieken monitoren steeds meer:
- Spindeltemperatuur
- Trillingsniveaus
- Geluids trends
- Radialslagwaarden
Predictief onderhoud op basis van data-analyse kan onverwachte stilstandstijd voorkomen.
Waarom preventief onderhoud CNC-productiviteit verbetert
Een stabiel spindelsysteem biedt veel langetermijnvoordelen:
- Betere bewerkingsnauwkeurigheid
- Verlaagde schrootpercentage
- Langere toolwear
- Minder machinesstopzettingen
- Lagere reparatiekosten
- Verbeterde productie-efficiëntie
Voor fabrikanten die opereren in concurrerende industrieën, beïnvloedt spindelbetrouwbaarheid direct winstgevendheid en klanttevredenheid.
Conclusie
VMC-spindelfouten worden zelden veroorzaakt door een enkel probleem. In de meeste gevallen zijn ze het resultaat van de geleidelijke accumulatie van kleine mechanische, hydraulische, pneumatische en elektrische problemen.
Door de echte worteloorzaken achter spindeloververhitting, abnormaal geluid, wisselfouten en bewerkingson nauwkeurigheden te begrijpen, kunnen fabrikanten overschakelen van reactieve reparatie naar proactief onderhoud.
Met wetenschappelijke diagnose, gestandaardiseerde onderhoudsprocedures en een sterke preventief onderhoudsysteem kunnen bedrijven de spindellengte aanzienlijk verlengen, stabiele bewerkingsnauwkeurigheid handhaven en de algehele productieprestaties verbeteren.


